Wenn flüssige Aerosole einen Prozessgasstrom kontaminieren – ob Ölnebel aus einem Kompressor, Wassertröpfchen aus einem Kühler oder Hydraulikflüssigkeit aus einer Pumpe – reichen die Folgen von Instrumentenverschmutzung und Katalysatorvergiftung bis hin zu Produktkontamination und Verstößen gegen Vorschriften. Koaleszierende Filtration ist die ingenieurtechnische Lösung, und die Wahl des Filtermediums entscheidet darüber, ob Sie Reinheit im Bereich von Teilen pro Milliarde oder lediglich eine marginale Verbesserung erzielen. Dieser Artikel erklärt die Physik hinter Borosilikat-Mikrofaser-Koaleszenzfiltern, warum sie alternative Medien übertreffen und wie Sie das richtige R+F-Element für Ihre Anwendung auswählen.
Warum flüssige Aerosole schwer zu entfernen sind
Flüssige Aerosole in Gasströmen existieren als submikrone Tröpfchen – typischerweise 0,01 µm bis 5 µm Durchmesser – die durch Brownsche Bewegung und Gasgeschwindigkeit in der Schwebe gehalten werden. Bei diesen Größen hat die Schwerkraft vernachlässigbare Wirkung; die Tröpfchen folgen den Gasstromlinien und passieren grobe Filtermedien ungehindert. Ein Standard-Partikelfilter mit 1-µm-Bewertung erfasst feste Partikel effizient, lässt aber flüssige Aerosole durch, weil sich die Tröpfchen unter Differenzdruck verformen und durch Poren quetschen.
Die Herausforderung wird dadurch verstärkt, dass Ölaerosole aus Schraubenkompressoren polydispers sind – sie umfassen einen weiten Größenbereich, wobei die am schwierigsten abzuscheidende Partikelgröße (MPPS) typischerweise bei etwa 0,1–0,3 µm liegt. Jedes Koaleszenzelement muss über dieses gesamte Spektrum hinweg leistungsfähig sein, um eine gleichbleibende Reinheit auf der Abströmseite zu gewährleisten.
Die drei Abscheidemechanismen in Borosilikat-Mikrofasermedien
Borosilikat-Glasmikrofasermedien scheiden Aerosoltröpfchen durch drei verschiedene physikalische Mechanismen ab, von denen jeder in einem anderen Partikelgrößenbereich dominiert. Das Verständnis dieser Mechanismen erklärt, warum Faserdurchmesser, Packungsdichte und Betttiefe im Koaleszenzfilterdesign entscheidend sind.
1. Brownsche Diffusion (submikrone Tröpfchen, < 0,3 µm)
Tröpfchen kleiner als etwa 0,3 µm sind so leicht, dass zufällige thermische Kollisionen mit Gasmolekülen sie von den Stromlinien abweichen lassen – ein Phänomen, das als Brownsche Bewegung bekannt ist. Diese Zufallsbewegung erhöht die Wahrscheinlichkeit, dass ein Tröpfchen eine Faseroberfläche berührt. Feine Borosilikatfasern (0,1–1 µm Durchmesser) maximieren diesen Effekt: Ihr kleiner Durchmesser erzeugt eine hohe spezifische Oberfläche pro Volumeneinheit, und ihr enger Abstand bedeutet, dass ein diffundierendes Tröpfchen selten weit reist, bevor es auf eine Faser trifft. Die Abscheideeffizienz durch Diffusion steigt mit abnehmender Partikelgröße und abnehmender Gasgeschwindigkeit – das Gegenteil von Trägheitsmechanismen.
2. Interzeption (mittlerer Bereich, 0,3–1 µm)
Tröpfchen im Bereich von 0,3–1 µm folgen den Gasstromlinien eng, sind aber groß genug, dass ihr physischer Radius sie mit Fasern in Kontakt bringt, selbst wenn ihr Mittelpunkt der Stromlinie folgt. Dies ist direkte Interzeption – keine Abweichung von der Stromlinie ist erforderlich. Die Interzeptionseffizienz skaliert mit dem Verhältnis von Tröpfchendurchmesser zu Faserdurchmesser, weshalb feine Fasern (0,1–3 µm) so effektiv sind: Das Verhältnis ist über den gesamten mittleren Bereich günstig.
3. Trägheitsabscheidung (größere Tröpfchen, > 1 µm)
Tröpfchen größer als etwa 1 µm haben ausreichend Masse, sodass sie schnellen Richtungsänderungen der Gasstromlinie um eine Faser nicht folgen können. Ihre Trägheit trägt sie vorwärts auf die Faseroberfläche. Die Abscheideeffizienz durch Trägheit steigt mit Tröpfchengröße und Gasgeschwindigkeit. In einem gut konzipierten Koaleszenzfilter werden größere Tröpfchen nahe der Anströmseite des Mediums abgeschieden, während submikrone Tröpfchen tiefer eindringen, bevor sie durch Diffusion abgeschieden werden.
Warum Borosilikat-Glasfasern das optimale Medium sind
Nicht alle Fasern sind gleich. Borosilikat-Glasmikrofasern haben eine einzigartige Kombination von Eigenschaften, die sie zum bevorzugten Medium für die Koaleszenz flüssiger Aerosole in anspruchsvollen Prozessgasanwendungen machen.
Hohe Oberfläche pro Volumeneinheit. Fasern im Durchmesserbereich von 0,1–3 µm packen eine enorme Oberfläche in ein kleines Volumen. Ein einziger Kubikzentimeter Borosilikat-Mikrofasermedium kann mehrere Kilometer Faserlänge enthalten und bietet reichlich Abscheidestellen für diffundierende und interzeptierende Tröpfchen.
Kontrollierte Benetzbarkeit. Borosilikatglas hat eine natürlich oleophile (ölbenetzende) Oberfläche. Sobald ein Tröpfchen eine Faser berührt, breitet es sich zu einem dünnen Film aus, anstatt sich zu einer Kugel zu formen. Diese Filmbildung ist der erste Schritt der Koaleszenz – ohne sie würden abgeschiedene Tröpfchen unter Differenzdruck wieder in den Gasstrom eingetragen.
Gradierte Dichtestruktur. Hochleistungs-Koaleszenzelemente verwenden eine gradierte Dichtekonstruktion: gröbere Fasern (2–3 µm) auf der Anströmseite scheiden größere Tröpfchen durch Trägheit ab, während progressiv feinere Fasern (0,1–0,5 µm) im Inneren submikrone Aerosole durch Diffusion abscheiden. Dieser Gradient verhindert eine vorzeitige Verblindung der feinen inneren Schichten und verlängert die Standzeit.
Chemische und thermische Stabilität. Borosilikatglas ist gegenüber praktisch allen Prozessgasen, Ölen und Lösungsmitteln inert, die in der industriellen Filtration vorkommen. Standard-RF-C-Elemente sind bis 100 °C ausgelegt; S-Typ-Varianten erweitern dies auf 200 °C für Hochtemperaturanwendungen wie Vakuumpumpenabgas oder heiße Druckluftanlagen. Siehe das vollständige R+F-Filterelementprogramm für verfügbare Klassen.
Chemische und thermische Stabilität.
Der Koaleszenzprozess: Von der Abscheidung zur Drainage
Ein Tröpfchen abzuscheiden ist nur der erste Schritt. Das Koaleszenzelement muss dann Millionen abgeschiedener Mikrotröpfchen in große, drainierbare Tröpfchen umwandeln, die durch Schwerkraft in den Sumpf fallen. Dieser vierstufige Prozess unterscheidet einen echten Koaleszenzfilter von einem einfachen Tiefenfilter.
Stufe 1 – Abscheidung. Tröpfchen werden durch die drei oben beschriebenen Mechanismen auf Faseroberflächen abgeschieden. Die abgeschiedene Flüssigkeit bildet einen dünnen Benetzungsfilm auf der Faser.
Stufe 2 – Filmbildung und Ausbreitung. Der Benetzungsfilm breitet sich entlang der Faserlänge aus. Wo Fasern sich kreuzen oder berühren, sammelt sich Flüssigkeit am Kontaktpunkt und bildet eine Flüssigkeitsbrücke.
Stufe 3 – Tröpfchenwachstum. Flüssigkeitsbrücken wachsen, wenn mehr Tröpfchen abgeschieden werden und Flüssigkeit entlang der Fasern migriert. Schließlich bildet die angesammelte Flüssigkeit ein Tröpfchen, das groß genug ist, um sichtbar zu sein – typischerweise 0,5–2 mm Durchmesser.
Stufe 4 – Schwerkraftdrainage. Sobald ein Tröpfchen die kritische Größe überschreitet, bei der die Schwerkraft Oberflächenspannung und Gasströmungswiderstand überwindet, löst es sich von der Faser und drainiert nach unten durch das Element in den Gehäusesumpf. Von dort wird es über einen Automatikableiter abgeführt.
Use our free Engineering Tool to get a filtration recommendation for your specific application in under 2 minutes.
Tiefenbeladenes Borosilikat vs. Faltenmedien: Warum die Struktur entscheidend ist
Gefaltete Filtermedien – ob Glasfaser, Zellulose oder Synthetik – eignen sich hervorragend zur Partikelabscheidung, sind aber grundsätzlich ungeeignet für die Koaleszenz flüssiger Aerosole. Der Grund liegt im Koaleszenzmechanismus selbst.
In einem Faltenelement ist das Medium dünn (typischerweise 0,5–2 mm) und der Strömungsweg durch das Medium kurz. Abgeschiedene Tröpfchen bilden Filme auf der Anströmseite, haben aber keine ausreichende Betttiefe, um zu drainagebaren Tröpfchen zu koaleszieren, bevor der Gasstrom sie wieder einschleppt. Das Ergebnis ist ein feiner Nebel wiedereingeschleppter Tröpfchen auf der Abströmseite – oft kleiner als das ursprüngliche Aerosol, weil das Faltenmedium größere Tröpfchen in feinere aufgebrochen hat.
Tiefenbeladene Borosilikat-Elemente hingegen bieten eine Betttiefe von 10–30 mm. Tröpfchen, die nahe der Anströmseite abgeschieden werden, haben Zeit und Raum zum Koaleszieren, während sie unter dem kombinierten Einfluss von Gasströmung und Kapillarkräften durch das Medium migrieren. Bis die Flüssigkeit die Abströmseite erreicht, hat sie große Tröpfchen gebildet, die sauber drainieren. Deshalb unterscheiden sich Koaleszenzelemente grundlegend von Partikelelementen in Konstruktion und Leistung.
| Parameter | Tiefenbeladenes Borosilikat | Gefaltete Glasfaser |
|---|---|---|
| Betttiefe | 10–30 mm | 0,5–2 mm |
| Koaleszenzmechanismus | Vollständig 4-stufig (Abscheidung → Film → Wachstum → Drainage) | Nur Abscheidung; Wiedereinschleppung wahrscheinlich |
| Restöl (HE-Klasse) | < 0,01 mg/m³ | 0,1–1 mg/m³ (typisch) |
| Geeignet für flüssige Aerosole | Ja – primäre Anwendung | Nein – Wiedereinschleppungsrisiko |
| ISO 8573-1 Klasse 1 Öl | Erreichbar (mit Aktivkohlestufe) | Allein nicht erreichbar |
R+F-Koaleszenzelement-Klassen und Leistungsdaten
R+F FilterElements bietet sein eigenes Sortiment an Borosilikat-Mikrofaser-Koaleszenzelementen in vier Effizienzklassen an, die Anwendungen von der allgemeinen Druckluftaufbereitung bis zur ultrareinen Prozessgasreinigung und Wasserstoffreinigung abdecken. Alle Elemente sind als R+F-Markenware für die RF-H-Gehäuseserie verfügbar.
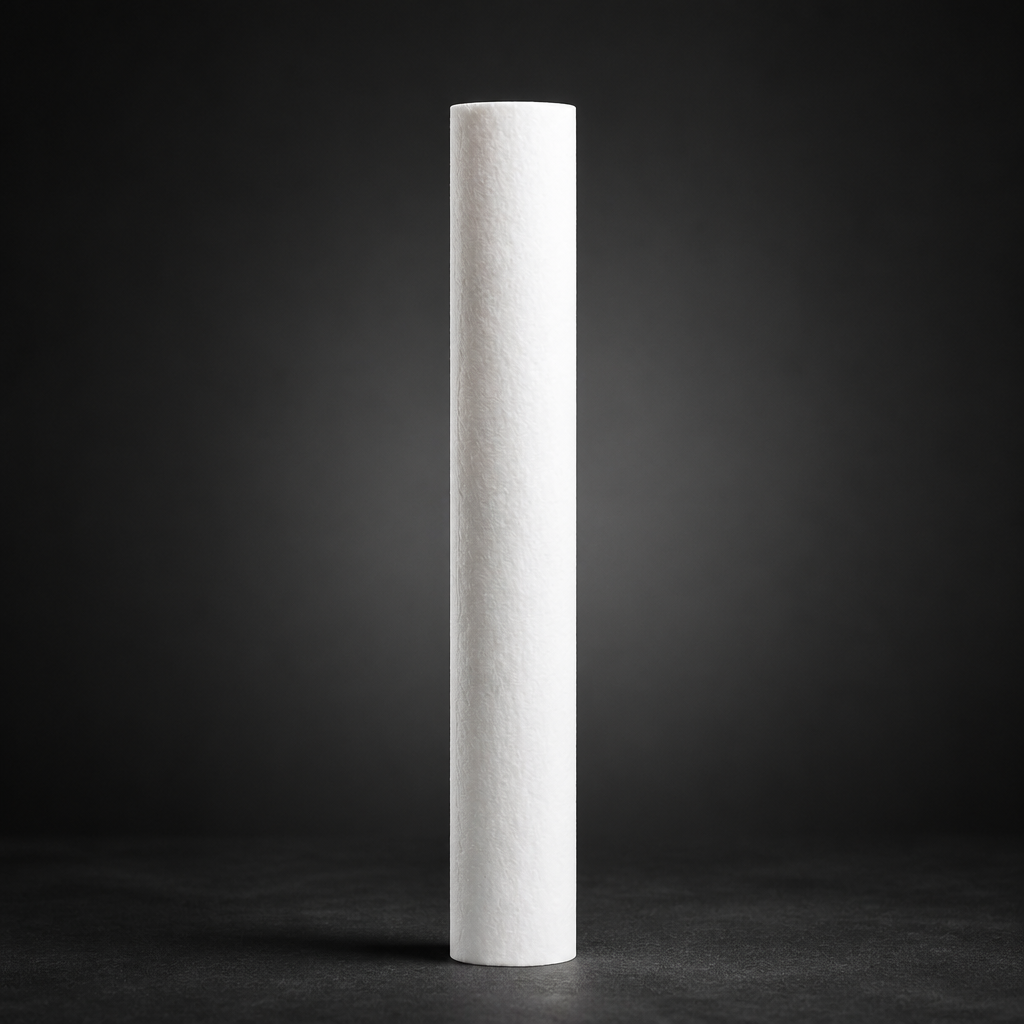
Die RF-C-Koaleszenzelementserie ist das Kernprodukt für die Flüssigkeitsaerosolabscheidung. In sechs Standardgrößen (12032, 12057, 25064, 25178, 51230, 51476) erhältlich, passen diese Elemente direkt in die RF-H-310 bis RF-H-395 Druckluftfiltergehäuse und das RF-H-150 Prozessgasgehäuse. Für Anwendungen, die sowohl Flüssigkeitsaerosolabscheidung als auch Restölvapor-Adsorption erfordern, wird das RF-C-Element mit einer nachgeschalteten RF-AC-Aktivkohlestufe kombiniert.
Verfügbare Effizienzklassen von R+F FilterElements:
- PF (Vorfilter): Bulk-Flüssigkeits- und Grobaerosol-Abscheidung; Restöl < 5 mg/m³. Wird als Vorstufe eingesetzt, um feine Koaleszenzelemente vor Flüssigkeitsschlägen zu schützen.
- ST (Standard): Allzweck-Koaleszenz; Restöl < 1 mg/m³. Geeignet für die meisten Druckluftanwendungen, bei denen ISO 8573-1 Klasse 3 oder 4 Öl akzeptabel ist.
- ME (Mittlere Effizienz): Restöl < 0,1 mg/m³; ISO 8573-1 Klasse 2 Öl. Für Instrumentenluft, lebensmittelgerechte Anwendungen und Prozessgasströme, die moderate Reinheit erfordern.
- HE (Hohe Effizienz): Restöl < 0,01 mg/m³; ISO 8573-1 Klasse 1 Öl. Für Halbleiter-, Pharma- und Analysegeräteanwendungen, bei denen Kontamination kritisch ist. Die RF-C HE-Klasse erreicht 99,99% Effizienz bei ≥ 0,1 µm.
Für Hochdruck-Prozessgasanwendungen – Erdgasmessung, Wasserstoffverdichtung oder Analysator-Probenaufbereitung – sind die RF-C-Elemente in K-Typ (Sauergas/H₂S-beständig) und S-Typ (200 °C ausgelegt) Varianten erhältlich. Konsultieren Sie den ISO 8573-1 Druckluftqualitätsleitfaden, um zu bestimmen, welche Klasse Ihre Anwendung erfordert.
- Flüssige Aerosole in Gasströmen existieren als submikrone Tröpfchen – typischerweise 0,01 µm bis 5 µm Durchmesser – die durch Brownsche Bewegung und Gasgeschwindigkeit in der Schwebe gehalten werden.
- Borosilikat-Glasmikrofasermedien scheiden Aerosoltröpfchen durch drei verschiedene physikalische Mechanismen ab, von denen jeder in einem anderen Partikelgrößenbereich dominiert.
- Hohe Oberfläche pro Volumeneinheit.
- Stufe 1 – Abscheidung.
Auswahl des richtigen Koaleszenzelements
Die korrekte Elementauswahl erfordert die Abstimmung von vier Parametern: Volumenstrom (Nm³/h), Betriebsdruck (bar ü), Temperatur (°C) und erforderliche Reinheit auf der Abströmseite (ISO 8573-1 Klasse). Eine Überdimensionierung des Koaleszenzfilters reduziert die Gasgeschwindigkeit durch das Medium, was die Trägheitsabscheidung größerer Tröpfchen beeinträchtigt und zu Flüssigkeitsüberflutung des Elements führen kann. Eine Unterdimensionierung erhöht den Differenzdruck, verkürzt die Standzeit und birgt das Risiko der Wiedereinschleppung.
R+F FilterElements stellt ein Auslegungswerkzeug bereit, das die richtige Gehäuse- und Elementkombination für Ihre Betriebsbedingungen berechnet. Für Prozessgasanwendungen mit ungewöhnlichen Kontaminanten – Glykol, Amin, Hydraulikflüssigkeit – wenden Sie sich an das Ingenieurteam, um die Kompatibilität mit dem Borosilikat-Binder und den Dichtungswerkstoffen zu bestätigen.