Faserlaser haben die Metallbearbeitung revolutioniert – höhere Schnittgeschwindigkeiten, niedrigere Betriebskosten und die Fähigkeit, ein breiteres Materialspektrum zu verarbeiten als je zuvor. Doch ein Faktor, der die Schnittqualität immer wieder beeinträchtigt, wird bei der Maschineninstallation häufig übersehen: die Reinheit des Schneidgases. Ob Sie Edelstahl mit Stickstoff oder Baustahl mit Sauerstoff schneiden – Verunreinigungen in der Gasversorgung verursachen Schlackenbildung, Verfärbungen, Düsenverstopfungen und letztlich Ausschussteile. Dieser Leitfaden erläutert, welche Reinheitsgrade erforderlich sind, welche Auswirkungen Verunreinigungen auf Ihre Schnitte haben und wie Sie Ihren Laser durch die richtige Filtration schützen.
Warum die Reinheit des Schneidgases entscheidend ist
Das Schneidgas erfüllt beim Laserschneiden zwei Funktionen: Es bläst das geschmolzene Material aus der Schnittfuge und – im Fall von Sauerstoff – treibt eine exotherme Reaktion an, die dem Schneidprozess zusätzliche Energie zuführt. Beide Funktionen reagieren empfindlich auf Verunreinigungen. Selbst Spurenmengen von Feuchtigkeit, Ölaerosol oder Partikeln können den Gasstrahl stören, die Linse kontaminieren oder mit dem Werkstück in einer Weise reagieren, die die Schnittkante beeinträchtigt.
Beim Stickstoffschneiden von Edelstahl und Aluminium ist das Ziel eine inerte Atmosphäre, die die Oxidation der Schnittkante verhindert. Jede Sauerstoffverunreinigung – selbst bei 100 ppm – führt zu einer gelblichen Oxidschicht auf der Schnittfläche, die eine Nachbearbeitung erfordert. Feuchtigkeit oberhalb des Taupunkts des Prozesses verursacht ähnliche Verfärbungen und kann Korrosion auf der frisch geschnittenen Oberfläche fördern. Beim sauerstoffunterstützten Schneiden von Baustahl ist die Reinheitsanforderung anders, aber ebenso streng: Überschüssiger Stickstoff oder Argon verdünnt das Reaktivgas und reduziert Schnittgeschwindigkeit und Kantenqualität.
Kontaminationsquellen in einer typischen Lasergasversorgung sind: Ölverschleppung aus Kompressoren, Feuchtigkeit aus Großbehältern oder der Vor-Ort-Erzeugung, Partikel aus Rohrleitungskorrosion und Kohlenwasserstoffdämpfe aus Flexschläuchen. Jede dieser Quellen erfordert eine andere Filtrationsstrategie. Erfahren Sie mehr über die allgemeinen Grundsätze von Koaleszenz- versus Partikelfiltern und wie sie verschiedene Verunreinigungsarten bekämpfen.
Reinheitsanforderungen nach Lasertyp und Material
Die folgende Tabelle fasst die Schneidgas-Reinheitsanforderungen für die häufigsten Laserschneidanwendungen zusammen. Diese Werte basieren auf ISO 8573-1-Qualitätsklassen und den Empfehlungen der Laser-OEMs.
| Anwendung | Gas | Reinheit / Klasse | Max. Feuchte (Taupunkt) | Max. Öl |
|---|---|---|---|---|
| Edelstahl (Faserlaser) | N₂ | 99,999 % (5.0) | −40 °C PDP | < 0,01 mg/m³ |
| Aluminium (Faserlaser) | N₂ | 99,999 % (5.0) | −40 °C PDP | < 0,01 mg/m³ |
| Baustahl (O₂-Unterstützung) | O₂ | 99,95 % (3.5) | −20 °C PDP | < 0,1 mg/m³ |
| CO₂-Laser (Mischgas) | CO₂/N₂/He | 99,995 % (4.5) | −60 °C PDP | < 0,003 mg/m³ |
Beachten Sie, dass das CO₂-Laserresonatorgas die anspruchsvollste Spezifikation aufweist – jede Kohlenwasserstoffverunreinigung verschlechtert das Lasermedium und verkürzt die Röhrenlebensdauer erheblich. Für CO₂-Systeme ist eine Aktivkohle-Adsorptionsstufe zusätzlich zur Koaleszenz- und Partikelfiltration unerlässlich. Weitere Informationen finden Sie in unserem Prozessgasfiltrations-Sortiment für geeignete Gehäuseoptionen bei der Hochreinheitsgasversorgung.
Was Verunreinigungen mit Ihren Schnitten machen
Das Verständnis der Ausfallmechanismen hilft Ihnen, Probleme zu diagnostizieren und die Kosten für eine ordnungsgemäße Filtration gegenüber dem Management zu rechtfertigen. Die drei häufigsten verunreinigungsbedingten Defekte sind:
Schlacken- und Gratbildung
Partikelverunreinigungen im Gasstrahl stören die laminare Strömung durch die Düse und verursachen Turbulenzen, die eine saubere Auswurfbewegung des geschmolzenen Materials verhindern. Das Ergebnis ist Schlacke – erstarrtes Metall, das an der Unterseite des Schnitts haftet. Selbst 5-µm-Partikel bei Konzentrationen oberhalb der ISO 8573-1-Klasse 2 (≥ 1 mg/m³) reichen aus, um bei typischen Schnittgeschwindigkeiten an 3 mm Edelstahl sichtbare Schlacke zu verursachen.
Oxidierte und verfärbte Kanten
Feuchtigkeits- und Sauerstoffverunreinigungen im Stickstoffschneidgas verursachen Anlauffarben auf der Schnittfläche. Bei Edelstahl erscheint dies als Gold-bis-Blau-Farbverlauf je nach erreichter Temperatur. Bei Aluminium verursacht Feuchtigkeit einen weißen Oxidbelag. Beide erfordern zusätzliche Nachbearbeitungsschritte, die Kosten und Zeit erhöhen.
Düsenverstopfung und Linsenschäden
Ölaerosol und Partikel sammeln sich an der Schneiddüse und der Schutzlinse an. Öl polymerisiert unter der intensiven Wärme des Laserstrahls und bildet einen karbonisierten Belag, der ohne Beschädigung der Linsenbeschichtung äußerst schwer zu entfernen ist. Düsenverstopfungen verändern die Gasstrahlgeometrie und verursachen asymmetrische Schnitte und erhöhte Schnittfugenbreite. Ersatzlinsen für Hochleistungs-Faserlaser kosten typischerweise 300–800 € pro Stück.
Hilfe bei der Filterwahl für Ihre Laserschneidgasversorgung?
Wichtige Leistungskennzahlen
Use our free Engineering Tool to get a filtration recommendation for your specific application in under 2 minutes.
Empfohlene Filtrationskonfiguration für das Laserschneiden
Eine robuste Filtrationsstrecke für Laserschneidgas besteht typischerweise aus drei Stufen, die so nah wie möglich an der Lasermaschine installiert werden, um das Risiko einer nachgelagerten Kontamination durch Rohrleitungen zu minimieren.
Stufe 1 — Koaleszenzfilter
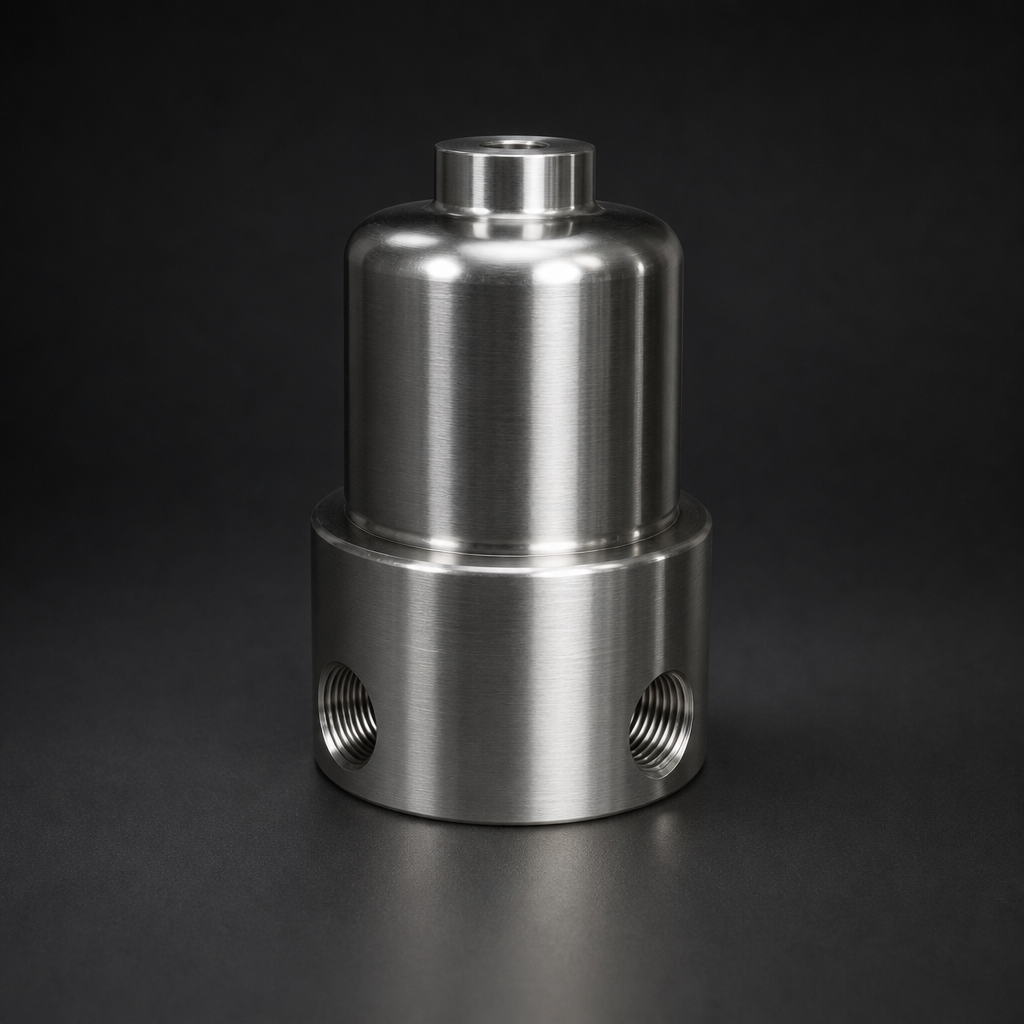
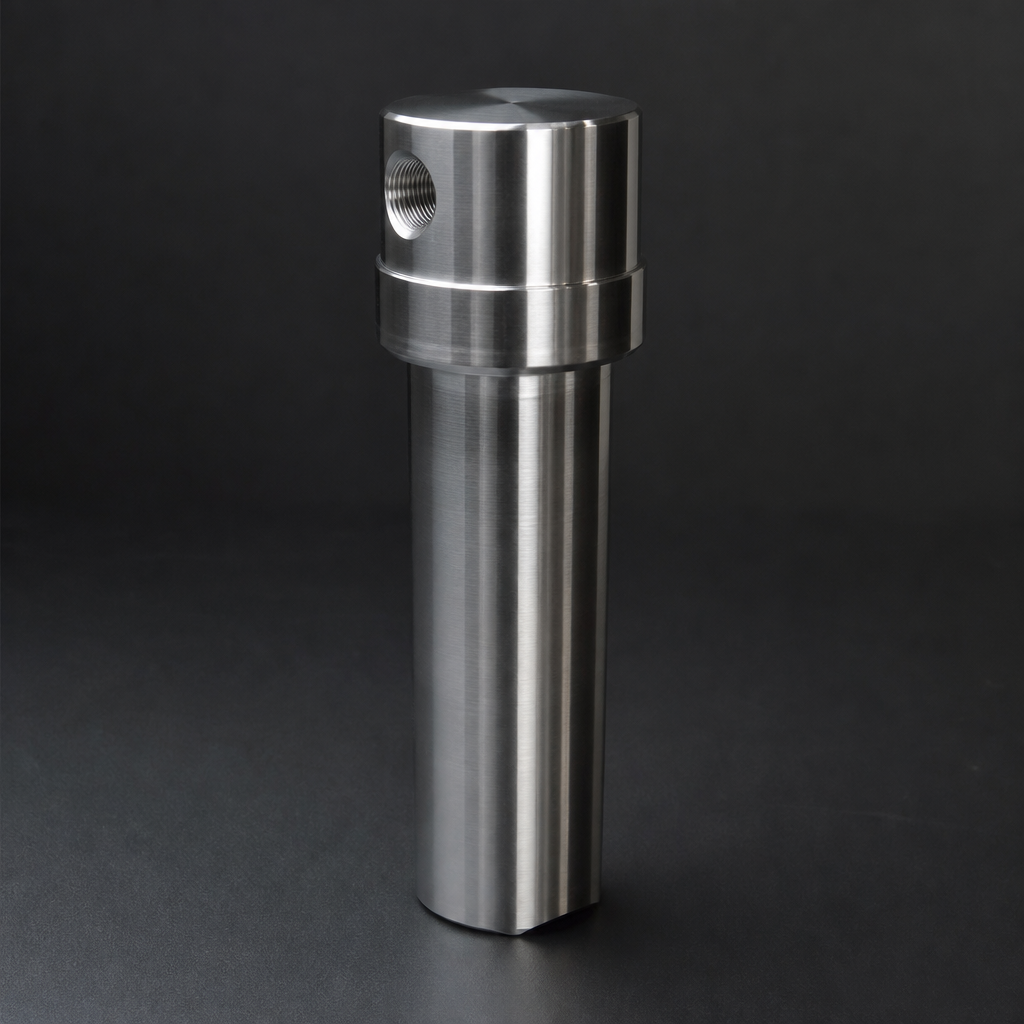
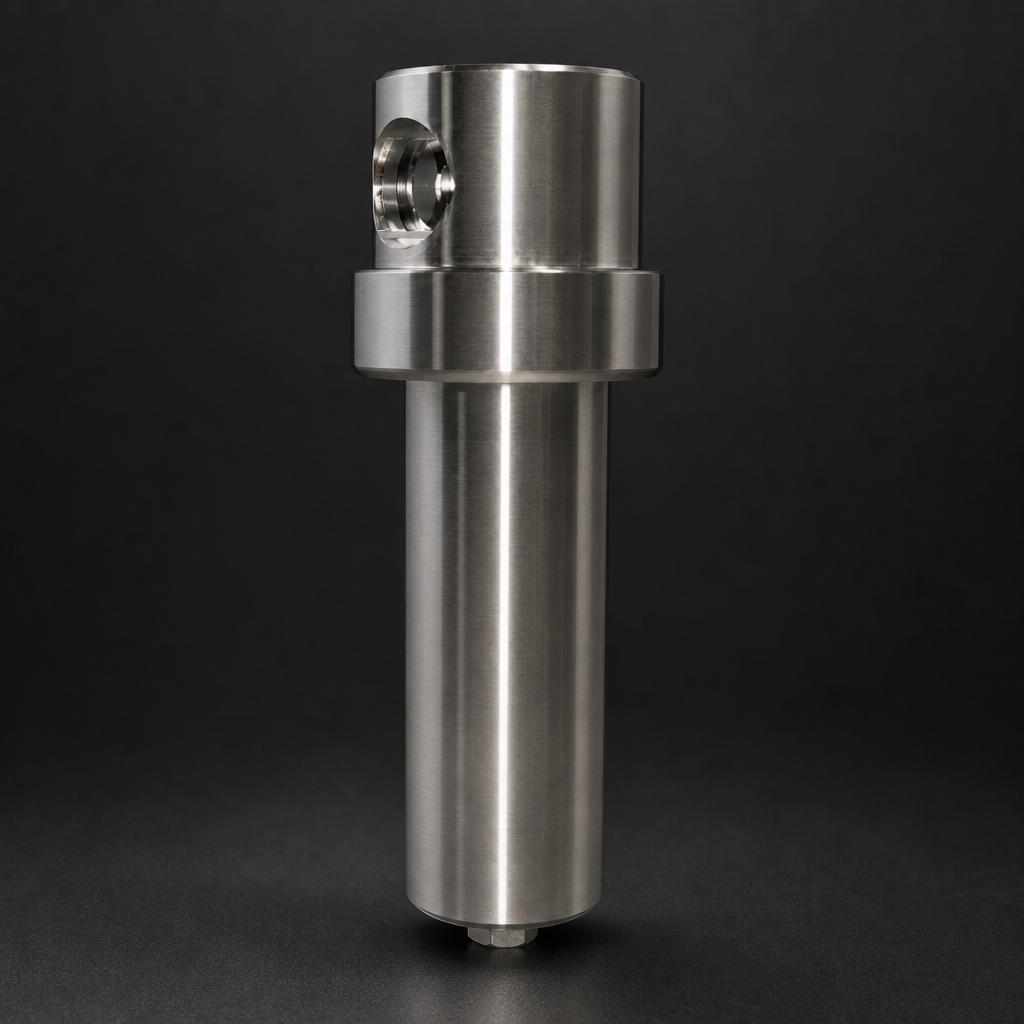
Die erste Stufe entfernt flüssiges Wasser und Ölaerosol in größeren Mengen. R+F FilterElements bietet das RF-H-150 kompakte Prozessgasgehäuse mit einer Nenndruckgrenze von 100 bar an, ausgestattet mit RF-C-Koeleszenzelementen, die eine Effizienz von 99,99 % bei ≥ 0,1 µm erreichen. Bei der Stickstoffversorgung aus einem Flüssigtank oder einem PSA-Generator übernimmt diese Stufe die Abscheidung von Feuchtigkeitsresten und Kompressoröl aus der Boosterpumpe.
Stufe 2 — Aktivkohle-Adsorber
Die zweite Stufe entfernt Kohlenwasserstoffdämpfe und Restölnebel, der die Koeleszenzstufe passiert. Das RF-AC-Aktivkohle-Element, erhältlich im gleichen RF-H-150-Gehäuse, reduziert das Restöl auf unter 0,003 mg/m³ – und erfüllt damit die anspruchsvollsten Spezifikationen für CO₂-Laserresonatorgas. Für Sauerstoff-Schneidgas muss diese Stufe aus sauerstoffkompatiblen Materialien bestehen; konsultieren Sie unser Team vor der Spezifikation. Lesen Sie unseren Leitfaden zur Sauerstofffiltrationssicherheit für wichtige Kompatibilitätsinformationen.
Stufe 3 — Point-of-Use-Partikelfilter
Unmittelbar vor der Lasermaschine bietet ein RF-DIL-Einweg-Inline-Partikelfilter eine letzte Barriere gegen Partikel, die von der Rohrleitung oder den Druckreglern abgegeben werden. Diese kompakten, kostengünstigen Einheiten werden nach einem festen Zeitplan ausgetauscht statt überwacht, wodurch das Risiko eines vergessenen Filterwechsels, der zu einem Linsenausfall führt, eliminiert wird. Durchsuchen Sie das vollständige Inline-Filter-Sortiment für Größenoptionen.
Für Installationen, bei denen der Gasversorgungsdruck 100 bar übersteigt – beispielsweise direkt aus Hochdruck-Stickstoffflaschen – bietet das RF-H-160-Gehäuse mit einer Nenndruckgrenze von 250 bar die gleiche Filtrationsleistung bei erhöhten Einlassdrücken. Dies ist besonders relevant für Hochleistungs-Faserlaser mit Schneidköpfen, die einen Schneidgasdruck von 20–25 bar erfordern, wobei der Flaschendruck 200 bar oder mehr betragen kann.
Für ein vollständiges Systemdesign nutzen Sie unser Engineering-Auslegungstool, um das richtige Gehäuse, den Elementtyp und die Durchflusskapazität für Ihre spezifische Laser- und Gasversorgungskonfiguration auszuwählen.
Vor-Ort-Stickstofferzeugung vs. Flaschengasversorgung
Viele Hochvolumen-Laserschneidbetriebe sind auf Vor-Ort-PSA- (Druckwechseladsorption) oder Membran-Stickstoffgeneratoren umgestiegen, um Gaskosten zu senken. Diese Systeme können Stickstoff mit einer Reinheit von 99,999 % liefern, bringen aber eigene Kontaminationsrisiken mit sich: Kompressoröl aus dem Zuluft-Kompressor, Partikel aus den Molekularsiebebetten und Feuchtigkeit, wenn der Trockner unterdimensioniert oder schlecht gewartet ist.
Die oben beschriebene Filtrationsstrecke ist gleichermaßen für PSA-erzeugten Stickstoff geeignet. Tatsächlich ist die Koeleszenzstufe für PSA-Systeme möglicherweise noch wichtiger als für die Flaschengasversorgung, da der Zuluft-Kompressor eine kontinuierliche Quelle von Ölaerosol darstellt. Ein ordnungsgemäß gewartetes Filtrationssystem vor dem PSA-Generator in Kombination mit einer Point-of-Use-Filtration am Laser bietet den zuverlässigsten Schutz. Erkunden Sie unsere Industriegaslösungen für weitere Anwendungshinweise.
- Das Schneidgas erfüllt beim Laserschneiden zwei Funktionen: Es bläst das geschmolzene Material aus der Schnittfuge und – im Fall von Sauerstoff – treibt eine exotherme Reaktion an, die dem Schneidprozess zusätzliche Energie zuführt.
- Die folgende Tabelle fasst die Schneidgas-Reinheitsanforderungen für die häufigsten Laserschneidanwendungen zusammen.
- Das Verständnis der Ausfallmechanismen hilft Ihnen, Probleme zu diagnostizieren und die Kosten für eine ordnungsgemäße Filtration gegenüber dem Management zu rechtfertigen.
- Eine robuste Filtrationsstrecke für Laserschneidgas besteht typischerweise aus drei Stufen, die so nah wie möglich an der Lasermaschine installiert werden, um das Risiko einer nachgelagerten Kontamination durch Rohrleitungen zu minimieren.
Weiterführende Artikel
- Koaleszenz- vs. Partikelfilterelemente – Was brauchen Sie?
- ISO 8573-1 Druckluftqualitätsklassen erklärt
- Sauerstofffiltrationssicherheit – Was jeder Ingenieur wissen muss
Zum Engineering-Tool → oder Anforderungen besprechen mit unserem Team.