Porosität, Schweißspritzer und Oxidation an der Schweißnaht gehören zu den frustrierendsten Defekten beim MIG- und WIG-Schweißen – und verunreinigtes Schutzgas ist eine häufig übersehene Hauptursache. Wenn Feuchtigkeit, Partikel oder Öldampf in den Schutzgasstrom gelangen, wird die Schutzatmosphäre um das Schmelzbad beeinträchtigt, sodass atmosphärischer Sauerstoff und Stickstoff mit dem flüssigen Metall reagieren können. Die Folge sind kostspielige Nacharbeiten, nicht bestandene Prüfungen und in kritischen Anwendungen sogar Strukturversagen. Die Punktfiltration am Schweißplatz ist die direkteste und zuverlässigste Lösung.
Warum die Reinheit des Schutzgases entscheidend ist
Schutzgase – typischerweise Argon, CO₂ oder Gemische wie Ar/CO₂ oder Ar/He – erfüllen eine kritische Funktion: Sie verdrängen atmosphärische Gase aus der Schweißzone und verhindern so die Oxidation und Nitridierung des Schmelzbades. Jede Verunreinigung im Gasversorgungssystem untergräbt diesen Schutz direkt. Die drei Hauptverunreinigungen sind:
- Feuchtigkeit (H₂O-Dampf): Verursacht Wasserstoffporosität, insbesondere bei Aluminium und austenitischem Edelstahl. Bereits 50–100 ppm Feuchtigkeit können sichtbare Porosität in WIG-Schweißnähten an Aluminium erzeugen.
- Partikel: Feststoffpartikel aus Flaschenventilen, degradierten Schläuchen oder verschlissenen Druckreglern können Brennerdüsen verstopfen, Lichtbogeninstabilität verursachen und Einschlüsse in das Schmelzbad einbringen.
- Öldampf: Kompressoröl-Carry-over in Mischgassystemen oder aus verunreinigten Flaschen bringt Kohlenstoff in die Schweißnaht ein, verursacht Porosität und reduziert die Korrosionsbeständigkeit bei Edelstahl.
Die Verunreinigungsquelle ist selten das Bulk-Gas selbst – zertifiziertes Industrieargon und CO₂ werden nach engen Reinheitsspezifikationen hergestellt. Das Problem entsteht typischerweise im Verteilungssystem: alternde Schläuche, korrodierte Fittings, Feuchtigkeitseintrag an Verbindungen oder Partikelabrieb von Flaschenventilen und Druckreglern. Deshalb ist die Punktfiltration am Schweißplatz so wirksam – sie bekämpft Verunreinigungen, die stromabwärts der Flasche eingebracht werden, wo sie am wahrscheinlichsten auftreten.
Auswirkungen auf die Schweißqualität
Die Folgen von verunreinigtem Schutzgas zeigen sich auf verschiedene Weisen, jede mit direkten Kostenauswirkungen:
Porosität ist der häufigste mit Gasverunreinigung verbundene Defekt. Im Stahlbau erfordert Porosität oberhalb der Grenzwerte nach EN ISO 5817 oder AWS D1.1 eine Schweißnahtausbesserung oder -ablehnung – mit erheblichen Kosten- und Terminfolgen. In der Luft- und Raumfahrt sowie im Druckbehälterbau sind die Toleranzen noch enger, und ein einziges Verunreinigungsereignis kann zur Verschrottung einer gesamten Schweißnaht führen.
Schweißspritzer nehmen zu, wenn die Lichtbogenstabilität durch Partikel oder Feuchtigkeit gestört wird. Übermäßige Spritzer bedeuten mehr Nachbearbeitung, höheren Verbrauchsmaterialeinsatz und ein erhöhtes Risiko von Oberflächendefekten. In automatisierten MIG-Schweißlinien ist Spritzerbewuchs an Brennerdüsen eine der häufigsten Ursachen für ungeplante Stillstandzeiten.
Oxidation und Verfärbung – das sogenannte „Anlaufen" auf der Rückseite von Edelstahl-WIG-Nähten – ist ein direkter Indikator für unzureichende Schutzgasabdeckung. Obwohl dies manchmal auf unzureichendes Formiergas zurückgeführt wird, kann verunreinigtes Schutzgas am Brenner denselben Effekt erzeugen, die Korrosionsbeständigkeit verringern und mechanische oder chemische Nachbehandlung erfordern.
Punktfiltration: Die praktische Lösung
Die Installation eines Einweg-Inline-Filters direkt am Schweißplatz – zwischen Druckregler/Durchflussmesser und Brennerschlauch – ist die kosteneffektivste Maßnahme. Diese kompakten Filter erfordern keine Werkzeuge zur Installation, keine Wartung und werden periodisch als Teil des routinemäßigen Verbrauchsmaterialmanagements ausgetauscht.
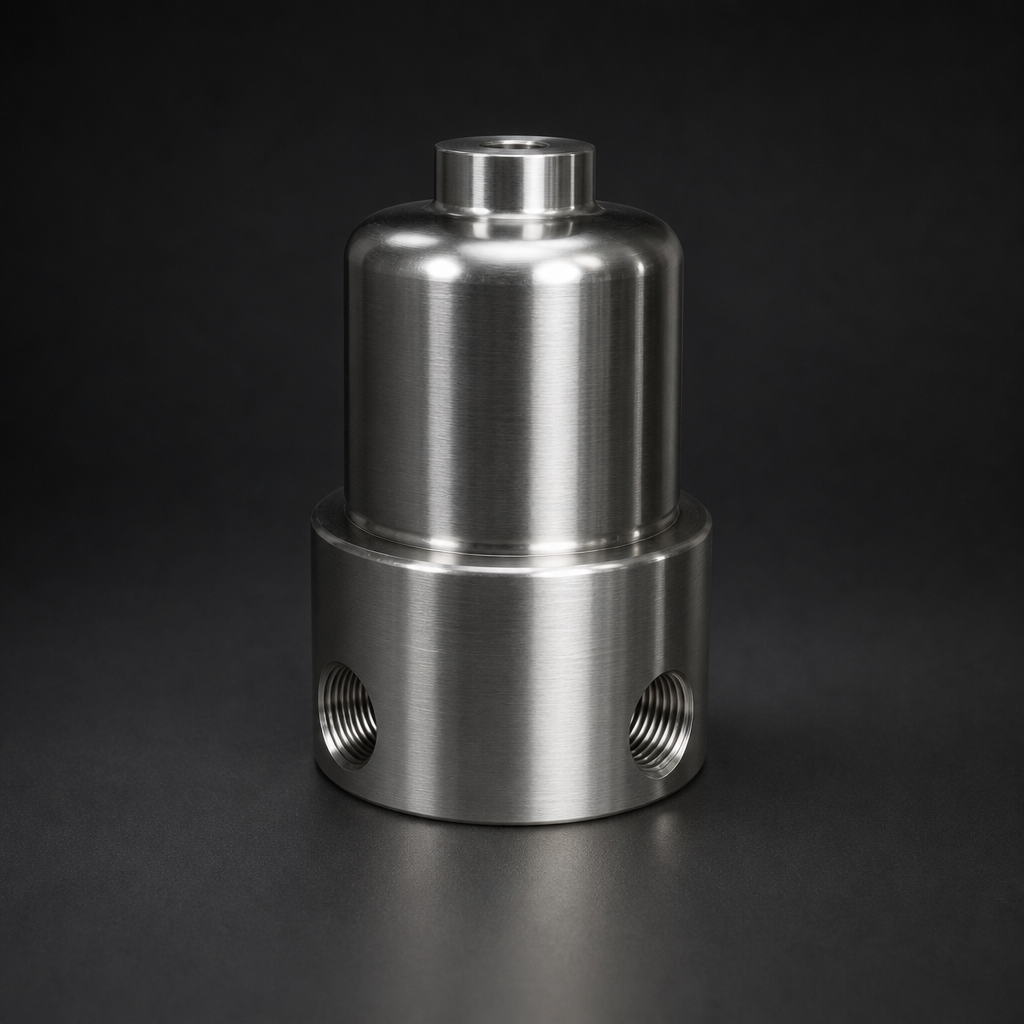
Der RF-DIL Einweg-Inline-Filter, erhältlich von R+F FilterElements, ist speziell für diese Anwendung konzipiert. Er entfernt Partikel bis 0,1 µm und schützt Brenner und Schmelzbad vor Feststoffverunreinigungen, die an beliebiger Stelle im Gasverteilungssystem eingebracht werden. Sein kompakter Körper passt inline in Standard-3/8"-BSP- oder G1/4"-Anschlüsse, die an den meisten Schweißdruckreglern und Durchflussmessern verwendet werden.
Hilfe bei der Filterwahl für Ihre Schweißanwendung?
Use our free Engineering Tool to get a filtration recommendation for your specific application in under 2 minutes.
Die richtige Filterkonfiguration auswählen
Die geeignete Filterkonfiguration hängt vom Grundwerkstoff, dem Schweißverfahren und der Gasversorgungsanordnung ab. Die folgende Tabelle fasst empfohlene Konfigurationen für häufige Schweißszenarien zusammen:
| Anwendung | Gas | Hauptrisiko | Empfohlener Filter |
|---|---|---|---|
| MIG-Schweißen, Baustahl | Ar/CO₂ (75/25) | Partikel, Spritzer | RF-DIL (Punktfilter) |
| WIG-Schweißen, Aluminium | Reines Ar | Feuchtigkeit, Partikel | RF-H-150 + RF-C + RF-DIL |
| WIG-Schweißen, Edelstahl | Ar oder Ar/He | Feuchtigkeit, Öldampf | RF-H-150 + RF-C + RF-AC + RF-DIL |
| Automatisierte MIG-Linie | Ar/CO₂-Gemisch | Partikel, Lichtbogeninstabilität | RF-DIL je Station |
| Orbital-WIG, Rohr/Leitung | Reines Ar (99,999 %) | Alle Verunreinigungen | RF-H-150 + RF-C + RF-DIL |
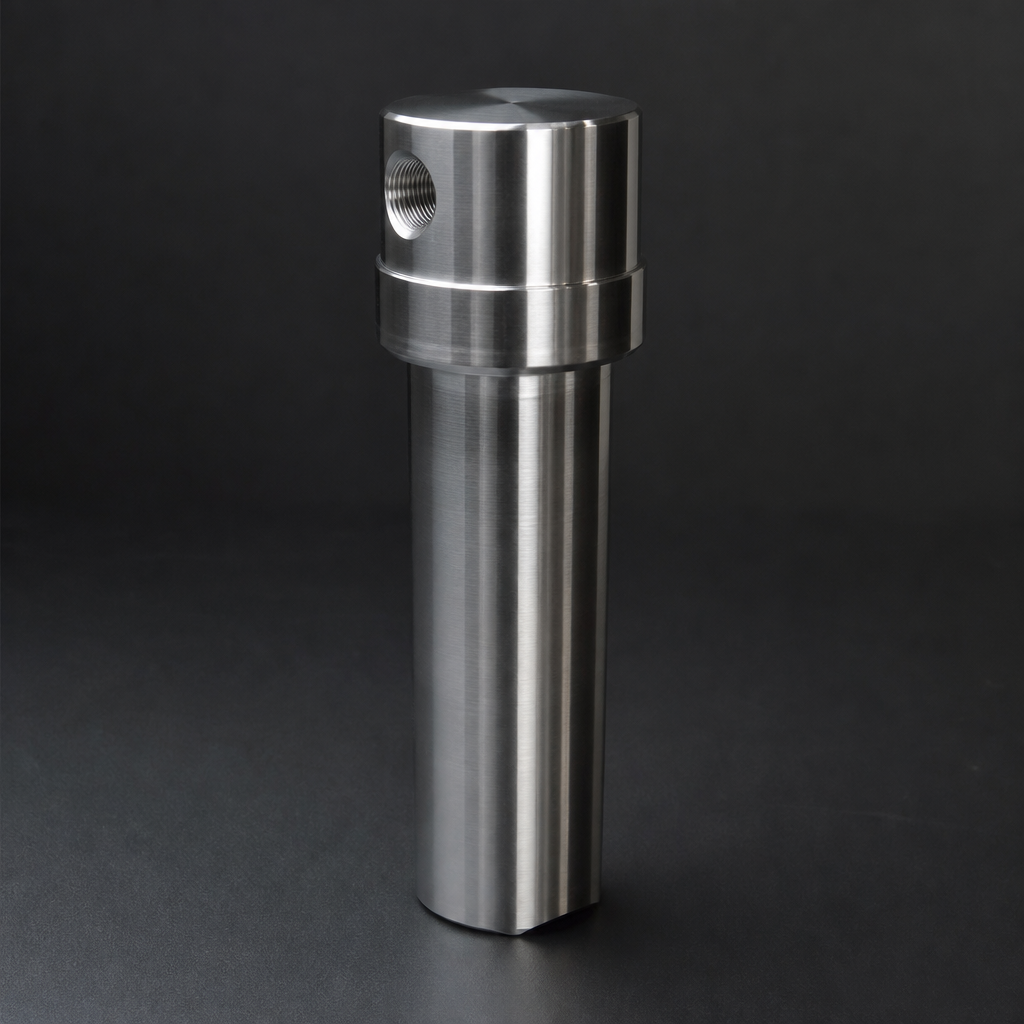
Bei zentralen Gasversorgungssystemen für mehrere Schweißplätze bietet ein Prozessgasgehäuse wie das RF-H-150 am Verteiler eine Grobfiltration, während RF-DIL-Einheiten an jedem einzelnen Schweißplatz den abschließenden Punktschutz übernehmen. Dieser zweistufige Ansatz ist besonders effektiv in großen Fertigungshallen, wo lange Schlauchleitungen das Risiko von Partikeleinträgen erhöhen.
Integration in Schweißqualitätsmanagementsysteme
Moderne Schweißqualitätsmanagementsysteme – insbesondere solche nach EN ISO 3834 oder ASME Section IX – erfordern eine dokumentierte Kontrolle aller Variablen, die die Schweißqualität beeinflussen, einschließlich der Schutzgasreinheit. Die Installation und Dokumentation der Punktfiltration bietet eine einfache, auditierbare Kontrollmaßnahme, die diese Anforderung erfüllt.
Für Hersteller, die an die Luft- und Raumfahrt-, Kern- oder Druckgerätebranche liefern, wo Gasreinheitsstandards streng durchgesetzt werden, wird eine dokumentierte Filtration am Verwendungsort von Drittprüfern zunehmend erwartet. Die RF-DIL- und RF-H-150-Serie ist mit Standard-Qualitätsdokumentationspraktiken kompatibel und kann in Schweißverfahrensspezifikationen (WPS) und Verfahrensprüfungsprotokollen (PQR) referenziert werden.
Es sei auch darauf hingewiesen, dass die Schutzgasfiltration andere Gasqualitätskontrollen wie Flaschenprüfung, Druckreglerwartung und Schlauchinspektionen ergänzt – aber nicht ersetzt. Ein umfassendes Gasqualitätsprogramm adressiert alle potenziellen Verunreinigungsquellen. Für Orientierung bei der umfassenderen Filterelementauswahl und Prozessgasanwendungen bietet R+F FilterElements Anwendungstechnik-Support.
- Feuchtigkeit (H₂O-Dampf):
- Die Folgen von verunreinigtem Schutzgas zeigen sich auf verschiedene Weisen, jede mit direkten Kostenauswirkungen:
- Die Installation eines Einweg-Inline-Filters direkt am Schweißplatz – zwischen Druckregler/Durchflussmesser und Brennerschlauch – ist die kosteneffektivste Maßnahme.
- Die geeignete Filterkonfiguration hängt vom Grundwerkstoff, dem Schweißverfahren und der Gasversorgungsanordnung ab.
Praktische Umsetzung
Die Implementierung der Punktfiltration für Schutzgas ist unkompliziert. Der RF-DIL wird in Sekunden über Standard-Steck- oder Gewindeanschlüsse installiert. Kein Werkzeug, keine Bypassventile, keine Druckabfallprobleme bei typischen Schweißdurchflussraten (5–25 l/min). Die Austauschintervalle hängen von der Gasqualität und dem Nutzungsgrad ab, aber in den meisten Fertigungsumgebungen ist ein vierteljährlicher Austauschplan ausreichend.
Für Hochvolumen-Automatiklinien oder Anwendungen mit bekannten Gasqualitätsproblemen wird ein strukturierterer Ansatz empfohlen: Installation eines RF-H-150 Gehäuses mit einem koaleszierenden RF-C Element am Flaschenverteiler, gefolgt von RF-DIL-Einheiten an jedem Schweißplatz. Diese Konfiguration bietet umfassenden Schutz über das gesamte Gasverteilungssystem und ist der von R+F FilterElements empfohlene Ansatz für kritische Schweißanwendungen.
Weiterführende Artikel
- Koaleszenz- vs. Partikelfilterelemente – Was brauchen Sie?
- ISO 8573-1 Druckluftqualitätsklassen erklärt
- Sauerstofffiltration – Was jeder Ingenieur wissen muss
Zum Engineering-Tool → oder Anforderungen besprechen mit unserem Team.